

Как решить проблему коррозии в местах швов на нержавеющих кронштейнах после обработки листового металла?
2026-10-22
Многие предприятия по обработке листового металла сталкиваются с серьезными производственными трудностями при изготовлении нестандартных гнутых опор из нержавеющей стали. После гибки, штамповки, пробивания отверстий и нарезания резьбы в углах, резьбовых отверстиях и монтажных отверстиях заготовки остаются металлическая стружка и остаточные напряжения. Простая очистка от масла позволяет удалить только поверхностные загрязнения: после обработки детали выглядят блестящими, но после некоторого времени хранения или при проведении испытаний в солевом тумане в отверстиях и зонах деформации от гибки появляются пятна ржавчины.
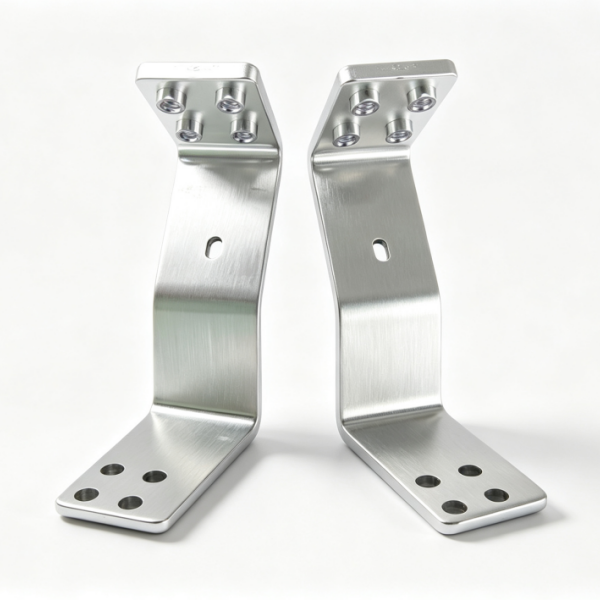
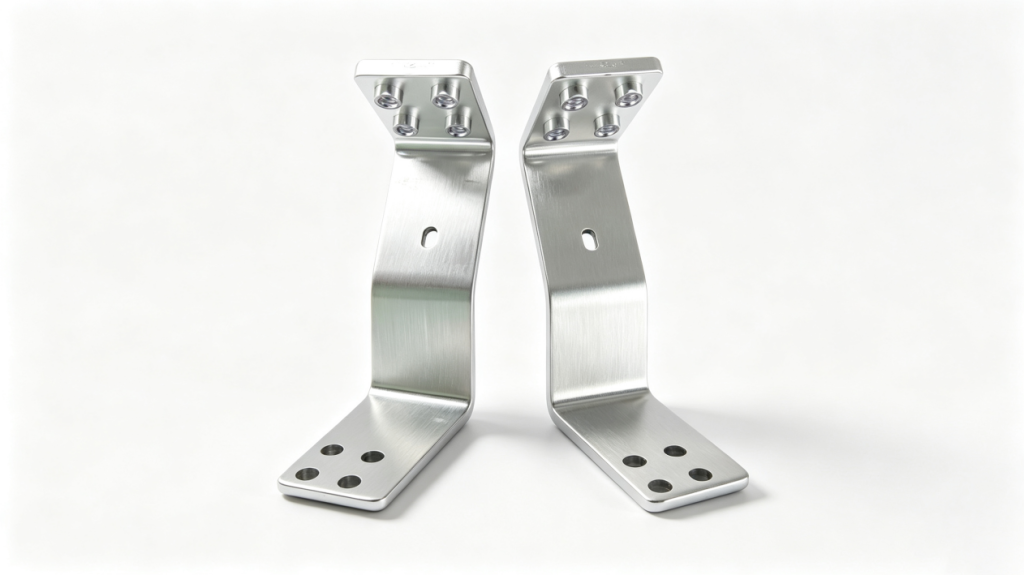
Один из наших партнеров — завод по производству листового металла — изготавливает такие многогибочные нержавеющие кронштейны, как показано на рисунке. Продукция имеет множество отверстий, включая внутренние резьбовые отверстия и длинные регулировочные пазы, а также многочисленные места гибки и сложную конструкцию. Изначально заказчик проводил только стандартную очистку и обезжиривание, однако готовые изделия не соответствовали требованиям заказа при испытании в солевом тумане: на партиях заготовок появлялась локальная ржавчина, что приводило к необходимости переделки большого количества продукции, сжатию сроков поставки и постоянному росту затрат на материалы и рабочую силу. Заказчик поочередно пробовал антикоррозионное масло и краткосрочные антикоррозионные растворы, но они обеспечивали лишь временную защиту и не соответствовали требованиям к долгосрочной коррозионной стойкости отгружаемой продукции, поэтому срочно потребовалось найти стабильное и эффективное решение для обработки поверхностей.
После получения образцов технические специалисты компании «Каймэн» провели анализ на месте и выявили первопричину проблемы: в результате гибки и нарезания резьбы на нержавеющей стали кристаллическая решетка поверхностного слоя материала была нарушена, а свободные ионы железа остались в отверстиях, щелях и зонах гибочных напряжений, что и стало основной причиной повторяющихся появлений пятен ржавчины. Обычная очистка не способна удалить эти активные примеси, и даже самый качественный материал подвергнется коррозии. Мы подобрали для клиента подходящий пассивационный раствор для нержавеющей стали и, учитывая пористую структуру и многочисленные изгибы кронштейна, скорректировали рабочие параметры, чтобы обеспечить полный контакт раствора со резьбовыми отверстиями и труднодоступными участками изгибов, исключив появление «слепых зон» при обработке.
Полный цикл пассивации не изменяет исходный внешний вид изделия с брашированной поверхностью, точность резьбы и размерные допуски; исходные монтажные размеры изделия остаются полностью неизменными. По завершении обработки на поверхности изделия образуется плотная и стабильная пассивирующая защитная пленка. Заказчик провел испытания в солевом тумане на отобранных образцах: в местах изгибов и резьбовых отверстий, которые ранее были крайне подвержены ржавчине, коррозионная стойкость значительно повысилась, и изделия успешно прошли все контрольные испытания заказчика.
На многих производственных предприятиях существует ошибочное представление, что при использовании сертифицированного сырья из нержавеющей стали готовая продукция не будет подвергаться коррозии. Однако на практике такие процессы механической обработки, как штамповка, гибка и нарезание резьбы, повреждают поверхностный слой нержавеющей стали, создавая скрытую угрозу коррозии. Для обеспечения долгосрочной защиты от ржавчины ключевым моментом является удаление свободных примесей железа с поверхности детали и формирование равномерного и стабильного пассивирующего защитного слоя.
С переходом к серийному производству заказчик продолжает использовать пассивирующий раствор для нержавеющей стали для защиты поверхности, что обеспечивает стабильное качество всей партии деталей и значительно снижает долю брака. Проблемы повторного появления ржавчины и несоответствия требованиям испытаний в солевом тумане, которые долгое время беспокоили завод, были полностью решены. На основе обширного опыта реализации проектов компания «Каймэн» пришла к выводу, что к нестандартным листовым изделиям из нержавеющей стали нельзя напрямую применять универсальные технологии обработки. Только разработка индивидуальных решений с учётом конструкции детали и методов обработки позволяет действительно устранить производственные проблемы, стабилизировать выход годной продукции и сократить ненужные производственные потери.