

Практический пример применения раствора для травления и патинирования «Бенсе» для устранения царапин на трубах из нержавеющей стали 304, предназначенных для питьевой воды
2026-10-27
Недавно реализованный совместный проект по производству труб был инициирован одной из распространенных проблем в отрасли — трубы, выходящие с линии холодной волочения, имеют осевые следы от режущего инструмента различной глубины. Для трубопроводов, предназначенных для прямой подачи питьевой воды, эти следы не только ухудшают внешний вид, но и способствуют накоплению примесей в углублениях, что повышает риск коррозии, а большинство доступных на рынке химических составов для обработки либо вызывают чрезмерную коррозию, приводящую к потемнению и потере цвета труб, либо дают крайне незначительный эффект выравнивания поверхности, в результате чего всегда сложно достичь баланса между сохранением естественного цвета и устранением следов обработки.
Этот заказчик обратился к нам в рамках ежедневных запросов, поступающих в наш отдел по работе с клиентами. Он сам занимается производством стали, специализируясь на трубах для бытового водоснабжения, и искал средство для обработки поверхности труб из нержавеющей стали марки 304, предназначенных для питьевой воды. Его основные требования были очень четкими: бережное удаление следов механической обработки с внутренней и внешней поверхностей; сохранение естественного серебристо-белого цвета металла после обработки; одновременное пассивирование и защита от ржавчины, а также повышение коррозионной стойкости труб при длительном контакте с водой.
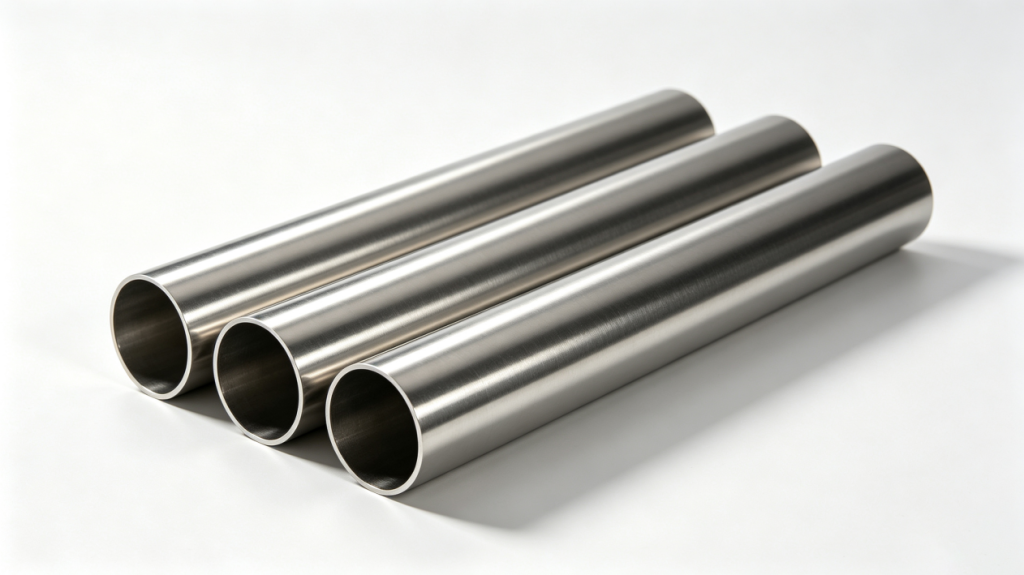
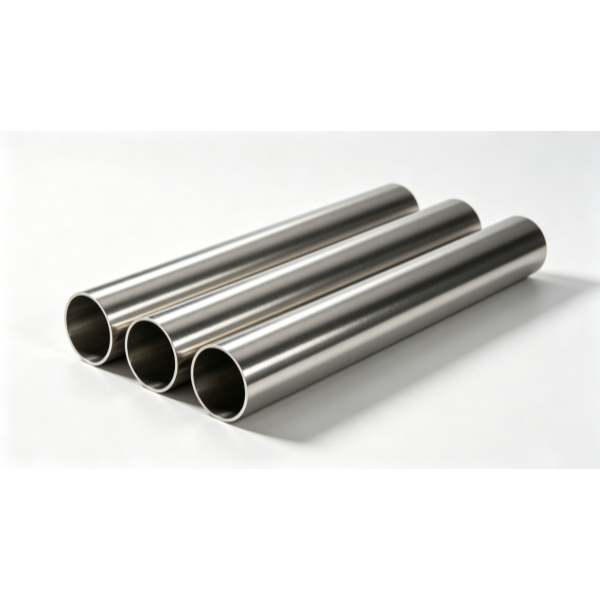
После согласования деталей заказчик вскоре прислал три образца готовых труб. Толщина стенок труб была равномерной, на внутренней и внешней поверхностях были видны мелкие следы от холодной волочения, а на ощупь они были заметно шероховатыми — это были типичные трубы из нержавеющей стали марки 304 для питьевой воды, изготовленные методом холодной волочения. Заказчик упомянул, что ранее уже пробовал три-четыре аналогичных химических состава: либо после обработки трубы чернели или селели, что совершенно не соответствовало стандартам внешнего вида труб для питьевой воды, либо следы от ножа практически не исчезали, что означало напрасные усилия. После долгих поисков он обратился к нам, чтобы проверить реальную эффективность нашего раствора для кислотной промывки и патинирования нержавеющей стали с сохранением естественного цвета.
В тот же день, когда были получены образцы, технический отдел приступил к испытаниям. Технические специалисты приготовили раствор для кислотной очистки и патинирования нержавеющей стали в соответствии со стандартной процедурой, контролируя начальную концентрацию и проводя первую серию замачивания при комнатной температуре. Результаты показали, что мелкие царапины были практически устранены, однако глубокие следы от резания все еще оставались, и до требуемого заказчиком уровня гладкости еще было далеко. Мы не остановились на стандартной процедуре, а с учетом глубины следов от холодного волочения и характеристик материала постепенно скорректировали температуру раствора и продолжительность замачивания, а также оптимизировали способ погружения заготовок в раствор и процесс отстаивания.
После трёх циклов итерации параметров и адаптации технологического процесса мелкие и глубокие царапины на поверхности образцов труб были равномерно сглажены; на протяжении всего процесса не наблюдалось перекоррозии или изменения цвета, а естественный серебристо-белый цвет материала 304 был полностью сохранен. Проведённая одновременно проверка пассивирующей плёнки также показала, что устойчивость труб к солевому туману повысилась в несколько раз по сравнению с состоянием до обработки, что полностью соответствует требованиям к антикоррозионной защите и гигиеническому внешнему виду питьевых труб из нержавеющей стали марки 304. Кроме того, благодаря особенностям раствора для травления и патинирования нержавеющей стали, позволяющего выполнять обе операции за один этап, заказчику не потребовалось разделять эти две стадии, что упростило производственный процесс.
Мы незамедлительно отправили заказчику тестовые образцы и полный набор технологических параметров для подтверждения. Получив их, заказчик тщательно сравнил внешний вид и проверил ровность внутренней поверхности, высоко оценив результат обработки, но при этом задал вопросы по адаптации процесса к серийному производству. Наши технические специалисты незамедлительно разработали соответствующие рекомендации по контролю концентрации химикатов, обслуживанию ванны и организации рабочего процесса с учётом размеров ванн на производственной линии заказчика и темпов производства, что развеяло его опасения относительно серийного производства.
На третий день после подтверждения осуществимости плана серийного производства заказчик утвердил первый заказ на поставку и официально включил данную технологию в стандартный производственный процесс изготовления труб для питьевой воды. Полученные впоследствии отзывы о серийном производстве показали высокую стабильность химических реагентов, равномерность и стабильность результатов обработки, а также значительное повышение выхода готовой продукции по сравнению с предыдущим периодом; заказчик уже начал постепенно пополнять запасы.
Техническая команда «Каймэн» будет и в дальнейшем отслеживать производственную ситуацию у заказчика и своевременно оптимизировать технологические параметры в соответствии с изменениями производственной мощности. Это также является принципом обслуживания, которого «Каймэн» всегда придерживается: по сравнению с простой продажей продукции, разработка решений, адаптированных к реальным производственным проблемам заказчика, и укрепление доверия на основе реальных результатов являются основой долгосрочного сотрудничества.