

Колебания в испытаниях на солевой туман для нестандартных металлических соединительных элементов из нержавеющей стали марки 17-4: технология двухступенчатой пассивации решает проблемы массового производства
2026-09-15
В сфере прецизионной обработки металла многие производители, выполняющие заказы на изготовление нестандартных конструкционных деталей, сталкиваются с одной и той же проблемой: несмотря на то, что пассивация проводится в соответствии со стандартной процедурой, результаты испытаний на солевой туман для нестандартных соединительных элементов из нержавеющей стали 17-4 постоянно колеблются. В одной партии заготовок одни изделие успешно проходят 48-часовое испытание в солевом тумане, а на других ржавые пятна появляются уже через половину этого времени. Сильные колебания показателей качества при выборочной проверке напрямую замедляют темпы поставок и даже создают риск потери клиентов. Недавно один производитель, специализирующийся на прецизионной обработке металлоизделий, обратился к отделу интернет-маркетинга компании «КайМэн» через онлайн-каналы с основной задачей — решить проблему стабильности антикоррозионной защиты этих нестандартных соединительных элементов.
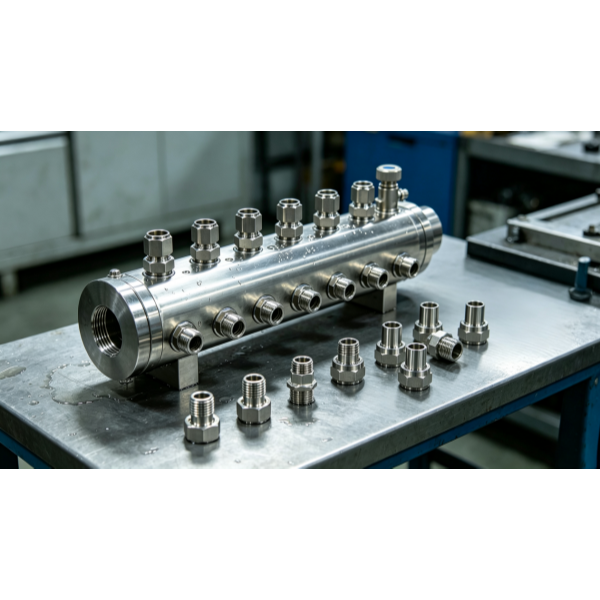
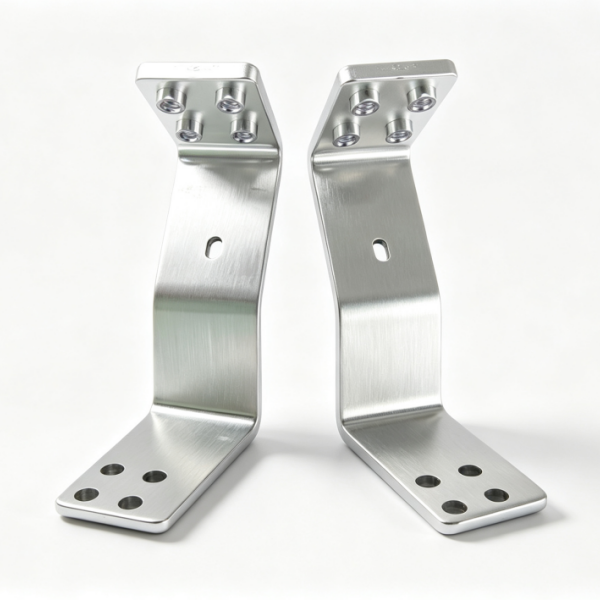
Данный заказчик специализируется на изготовлении на заказ различных прецизионных конструкционных деталей из нержавеющей стали, и основным серийным продуктом, требующим оптимизации в данном случае, являются нестандартные металлические соединительные детали из нержавеющей стали марки 17-4. Конечные потребители четко требуют, чтобы готовые изделия стабильно выдерживали 48-часовое испытание в нейтральном солевом тумане. В прежней производственной схеме заказчик использовал только одноступенчатый процесс пассивации. Из-за нестандартного контура деталей, внутренних отверстий и труднодоступных углов толщина пассивационного слоя была неравномерной, а плотность — недостаточной, что в конечном итоге приводило к крайне нестабильным результатам испытаний на солевой туман. Часто возникали ситуации, когда приходилось переделывать целые партии продукции, что приводило к высоким скрытым производственным затратам.
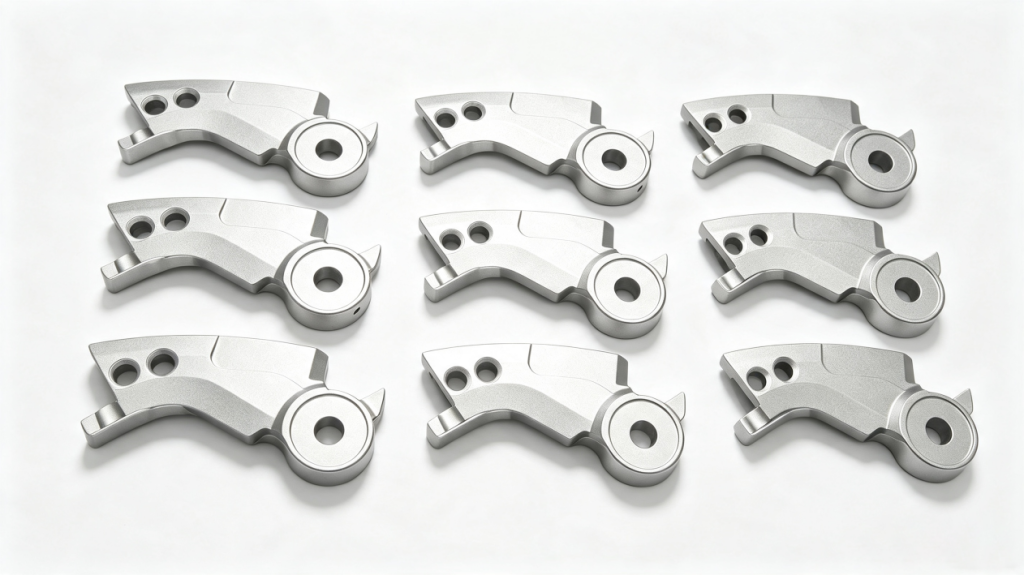
В отличие от большинства клиентов, которые сначала заказывают пробную партию для проверки, а уже потом начинают сотрудничество, этот производитель, сравнив несколько вариантов химических составов и убедившись в соответствии нашей технологии его требованиям, а также в качестве нашей технической поддержки, сразу же при первом контакте заказал раствор для патинирования нержавеющей стали, одновременно воспользовавшись нашими услугами по онлайн-сопровождению всего производственного процесса. Получив технические требования заказчика, мы незамедлительно проанализировали материал и конструктивные особенности заготовок: нержавеющая сталь 17-4 относится к классу осадочно-упрочненных нержавеющих сталей и обладает определенной базовой коррозионной стойкостью, однако «слепые зоны» в образовании пленки, обусловленные нестандартной формой заготовок, являются основным недостатком одноэтапного процесса пассивации; для стабильного достижения стандарта 48-часового испытания в солевом тумане ключевым фактором является повышение целостности и плотности пассивной пленки.
После оптимизации процесса с использованием двухступенчатого пассивационного раствора для нержавеющей стали вся партия нестандартных металлических соединительных деталей из нержавеющей стали 17-4 успешно прошла 48-часовое испытание в нейтральном солевом тумане. Показатели солевого тумана у деталей одной партии не имели заметных индивидуальных различий, что полностью устранило проблему колебаний характеристик, характерную для прежнего технологического процесса. По сравнению с простым и повторяющимся одноступенчатым погружением, этот двухступенчатый процесс имеет четкое иерархическое разделение: раствор первого этапа формирует базовую пленку, покрывающую всю поверхность детали; второй раствор заполняет микропоры пленки, усиливая защитный эффект в уязвимых местах, таких как углы и внутренние отверстия, в результате чего на поверхности изделия образуется двухслойная плотная пассивирующая пленка, особенно подходящая для сложной конструкции нестандартных деталей.
Многие производители часто попадают в ловушку ошибочного представления: они считают, что требования к 48-часовому испытанию в солевом тумане невысоки и что одноступенчатой пассивации вполне достаточно. Однако в реальных условиях серийного производства чем сложнее конструкция нестандартных металлических соединительных элементов из нержавеющей стали марки 17-4, тем больше «слепых зон» в пленке, образующейся при однократной пассивации. То, что выборочные испытания иногда показывают соответствие требованиям, не означает стабильного качества при массовом производстве. Если при выборочной проверке конечным заказчиком обнаруживается несоответствие, убытки от переделки и задержки поставок значительно превысят затраты на пассивирующие растворы.
Данная схема двухступенчатой пассивации не требует от заказчика дополнительной закупки крупногабаритного оборудования. Достаточно лишь добавить в существующую линию пассивации дополнительную стадию погружения в раствор для пассивации нержавеющей стали в сочетании с соответствующими этапами очистки и выдержки, чтобы быстро внедрить технологию в серийное производство. Для переработчиков, уже имеющих линии пассивации, затраты на модернизацию технологического процесса крайне низки, при этом она позволяет напрямую повысить выход годной продукции и стабильность поставок, что обеспечивает очевидное преимущество по соотношению затрат и результатов.
Техническая команда «Каймен» впоследствии продолжала отслеживать данные клиента по серийному производству. После проверки на трёх последовательных партиях продукции показатель прохождения испытания на солевой туман для нестандартных металлических соединительных элементов из нержавеющей стали 17-4, изготовленных с использованием двухступенчатой технологии, достиг 100 %, и больше не возникало проблем с несоответствием требованиям по антикоррозионной защите в отдельных партиях. От первой прямой закупки до стабильного запуска серийного производства этот пример подтвердил ключевую идею: для деталей из нержавеющей стали со сложной конструкцией только высокоадаптивный пассивационный раствор в сочетании с рациональной технологической схемой позволяет по-настоящему решить практические проблемы, возникающие на этапе серийного производства.