

Практическая проверка эффективности метода кислотной очистки и патинирования для решения проблемы коррозии сварных швов на глушителях из нержавеющей стали марки 304
2026-10-06
Детали автомобильного шасси на протяжении всего года подвергаются постоянному воздействию дорожной воды, солевой коррозии и песка, а зимние противогололедные соли и высокая солевая концентрация в прибрежных районах значительно ускоряют коррозию металла, поэтому антикоррозионные характеристики всегда остаются обязательным требованием. Для производителей автомобильных запчастей из нержавеющей стали, несмотря на использование марки 304, появление ржавых пятен именно в местах сварных швов и постоянные неудачи при испытаниях в солевом тумане являются распространенными производственными проблемами, с которыми сталкиваются многие предприятия.
Некоторое время назад в наш отдел по работе с клиентами поступил запрос от производителя автомобильных запчастей, специализирующегося на выпуске автомобильных глушителей из нержавеющей стали марки 304. С момента запуска производства компания постоянно сталкивалась с проблемами окисления и изменения цвета сварных швов после сварки, а также с нестабильными результатами испытаний в солевом тумане. У клиента было собственное профессиональное оборудование для испытаний в солевом тумане, и он опробовал несколько видов пассивирующих средств: либо после обработки на сварных швах оставался заметный цветовой разрыв с основным материалом, что ухудшало внешний вид, либо продолжительность испытания в солевом тумане не соответствовала требованиям автопроизводителей, и так и не удалось найти стабильное и надёжное решение для серийного производства.
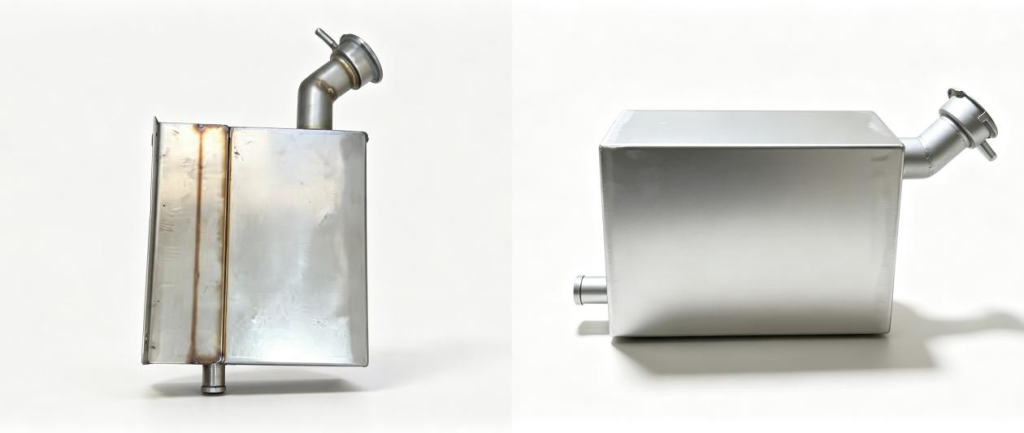
После согласования конструкции детали и целей защиты от ржавчины мы рекомендуем клиенту сначала отправить небольшой образец для проверки. Деталь следует отправить в филиал в Циндао, где технические специалисты проведут полную обработку в соответствии со стандартной технологией. Мы провели погружную обработку образцов в растворе для травления и пассивации нержавеющей стали, что позволило за один этап одновременно удалить окислительные пятна, образовавшиеся в результате высоких температур при сварке, и изменение цвета сварных швов, а также сформировать на поверхности детали равномерную и плотную пассивирующую защитную пленку. После завершения обработки цвет основного материала и сварных швов образцов стал однородным, поверхность приобрела равномерный матовый серебристо-белый оттенок без пятен, царапин и других дефектов, что полностью соответствует требованиям к внешнему виду автомобильных запчастей при поставке.
По завершении обработки мы незамедлительно отправили образцы обратно заказчику, который сразу же поместил их в собственную камеру для испытаний в солевом тумане и провел непрерывное испытание в нейтральном солевом тумане в соответствии со своими заводскими приемочными стандартами. Весь процесс испытаний осуществлялся заказчиком самостоятельно, включая ведение записей, и конечные результаты были высоко оценены: в ходе непрерывного 72-часового испытания в нейтральном солевом тумане на поверхности деталей и в местах сварных швов не появилось ни одного пятна ржавчины, и изделия успешно прошли приемочные испытания.
На самом деле, когда речь идет о таких деталях, как автомобильные глушители из нержавеющей стали марки 304, многие производители допускают ошибку, уделяя внимание исключительно антикоррозионным свойствам основного материала и упуская из виду, что после плавления и охлаждения в зоне сварки кристаллическая структура изменяется, в результате чего коррозионная стойкость этой зоны становится ниже, чем у основного материала. Если ограничиться простой полировкой или обычной пассивацией, в зоне сварного шва легко образуются участки с пониженной коррозионной стойкостью, что в конечном итоге приводит к преждевременному появлению ржавчины на всей детали.
Основное преимущество раствора для травления и патинирования нержавеющей стали заключается в его способности одновременно обрабатывать сварной шов и основной материал — он не только быстро растворяет окислительный слой, образовавшийся в результате сварки, восстанавливая единообразный внешний вид детали, но и образует патинирующую пленку равномерной толщины по всей поверхности детали, не оставляя «слепых зон» в местах изгибов или на сварных швах. Для производителей автомобильных запчастей, работающих в режиме серийного производства, отпадает необходимость выполнять два отдельных этапа — удаление следов сварки и патинирование — по отдельности: достаточно однократного погружения в ванну, что позволяет сократить технологический процесс и снизить затраты на рабочую силу и расходные материалы.
Для деталей из нержавеющей стали, используемых в автомобильной промышленности, равномерность образования пленки в области сварного шва напрямую определяет фактический срок службы всего изделия с точки зрения защиты от ржавчины. Успешное прохождение испытаний данного образца также подтверждает, что данная технология полностью соответствует требованиям серийного производства автомобильных глушителей из нержавеющей стали марки 304.
Это еще один практический пример, накопленный компанией «КайМэн» в сфере производства автомобильных деталей из нержавеющей стали: весь процесс, от подготовки образцов до испытаний, был независимо проверен заказчиком, что придает результатам более высокую практическую ценность. В дальнейшем компания «Каймэн» будет продолжать отслеживать ход серийного пробного производства у заказчика и, исходя из размеров ванн на его производственной линии и темпов производства, подбирать соответствующие технологические параметры и предоставлять консультации на месте, чтобы гарантировать стабильное соответствие антикоррозионных характеристик серийной продукции установленным стандартам. Опираясь на интегрированные возможности обработки с использованием раствора для травления и пассивации нержавеющей стали, мы также продолжим предоставлять большему числу производителей автомобильных запчастей практичные и воспроизводимые решения по защите нержавеющей стали от коррозии.