

Решение проблемы появления белого налета на застежках-бабочках из нержавеющей стали 316 при испытании в солевом тумане: внедрение технологии пассивации и герметизации дало результаты
2026-10-16
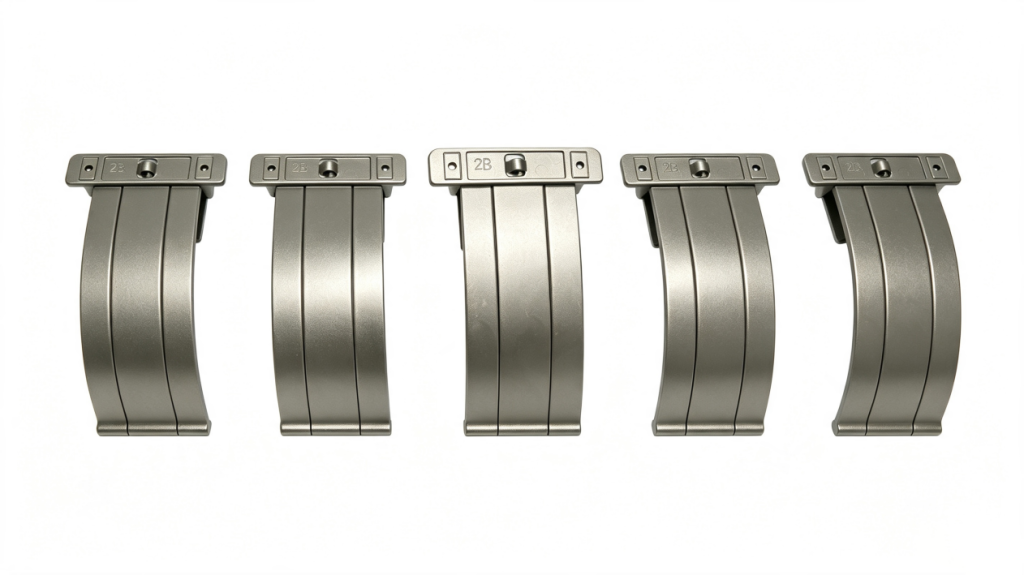
Когда на прошлой неделе мы получили образцы застежек-бабочек из нержавеющей стали 316 от одного из производителей PVD-покрытий из Чжунтан, на поверхности деталей особенно бросались в глаза белесые следы — заказчик прямо заявил по телефону, что эти ключевые детали для умных ремешков, изготовленные по существующей технологии, так и не прошли двойное испытание в солевом растворе и солевом тумане, уже через десяток часов в солевом тумане они теряют блеск и белеют, а объем переделок почти равен нормальной производственной мощности; если затягивать дальше, это приведет к задержке поставок конечным потребителям.
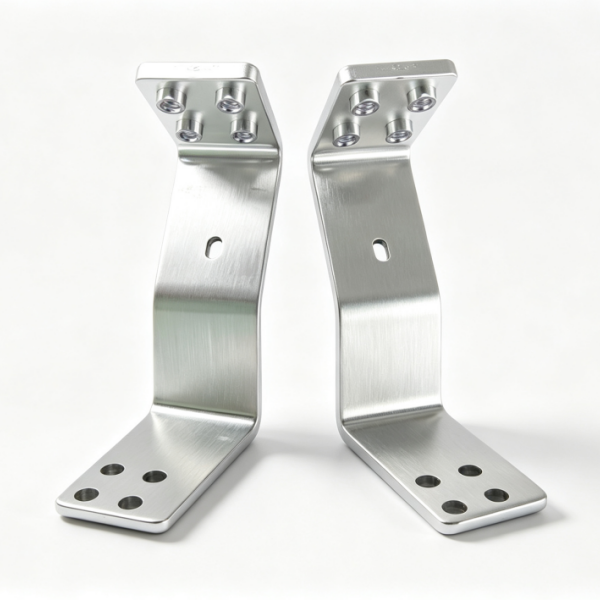
Этот заказчик уже много лет работает в часовой отрасли, специализируясь на производстве различных часовых комплектующих и вакуумном PVD-покрытии ремешков для смарт-часов; он обслуживает бренды среднего и высокого ценового сегмента, предъявляющие строгие требования к внешнему виду и коррозионной стойкости. Вызвавшая на этот раз проблемы застежка-бабочка изготовлена из нержавеющей стали марки 316 и является ключевым конструктивным элементом ремешка для смарт-часов. Конечный заказчик четко потребовал, чтобы изделие одновременно прошло испытание погружением в солевой раствор и 48-часовое испытание в нейтральном солевом тумане, однако старая технология патинирования, которую заказчик продолжал использовать, так и не соответствовала стандартам: после испытаний на поверхности постоянно появлялось помутнение, что не только повышало производственные затраты, но и негативно сказывалось на репутации бренда заказчика.
Это сотрудничество началось благодаря рекомендации нашего отдела по работе с клиентами. Когда заказчик искал в Интернете решения по защите нержавеющей стали от коррозии, он обратил внимание на наши многочисленные практические примеры обработки деталей из нержавеющей стали для часовой промышленности и самостоятельно связался с нами для обсуждения деталей технологического процесса. Техническая команда «Каймэн», проведя предварительную оценку материала заготовок и требований к испытаниям, предложила заказчику сначала отправить образцы для изготовления пробных деталей, чтобы подтвердить осуществимость решения на основе реальных результатов испытаний. Заказчик организовал отправку образцов в тот же день.
Получив образцы, мы сначала провели всестороннее исследование химического состава материала, состояния поверхности и областей помутнения, в результате чего установили, что причина проблемы заключалась в наличии микропористости в однослойной пассивационной пленке, из-за чего коррозионная среда, содержащая хлор, легко проникала в пленку и вступала в реакцию с основным материалом, что в конечном итоге приводило к потере блеска и помутнению поверхности. Для решения этой ключевой проблемы мы утвердили комбинированный технологический процесс, включающий пассивацию и герметизацию пор: Сначала деталь подвергается патинированию с использованием патинирующего раствора для нержавеющей стали «Каймэн». Формула этого раствора оптимизирована с учетом характеристик аустеритной нержавеющей стали марки 316 и позволяет сформировать на поверхности детали равномерную и плотную хромовую патинирующую защитную пленку. Затем с помощью специального заделывающего средства заполняются микропоры в пленке, что полностью блокирует пути проникновения коррозионной среды. На протяжении всего процесса испытаний образцов мы синхронно информировали заказчика о каждом этапе работы, а при проведении испытаний строго соблюдали его стандарты контроля качества: сначала было проведено испытание на погружение в солевой раствор, а затем — 48-часовое испытание в нейтральном солевом тумане, чтобы гарантировать полное соответствие результатов испытаний условиям серийного производства заказчика.
На самом деле предыдущий технологический подход заказчика был правильным, но в нем не учитывались особые условия коррозии, с которыми сталкиваются детали в часовой промышленности — в частности, ремешки для часов, которые длительно контактируют с потом человека и даже подвергаются воздействию морской воды. Поры в одной только пассивирующей пленке недостаточны для долгосрочной защиты от коррозии в хлорсодержащих средах; со временем появляются белые пятна и точечная коррозия, что напрямую ухудшает внешний вид и снижает адгезию покрытия. Суть нашего решения заключается в том, что на основе пленки, образованной пассивационным раствором для нержавеющей стали от Kaimeng, мы добавляем дополнительный этап заделки пор, что эквивалентно «герметизации и укреплению» пассивационной пленки на наноуровне, не оставляя коррозионным средам возможности проникнуть внутрь.
По результатам испытаний все образцы продемонстрировали отсутствие ржавых пятен и помутнений в течение 48-часового испытания в солевом тумане, а показатель соответствия при выборочной проверке составил 100%. Испытание погружением в солевой раствор также полностью соответствовало стандартам, что идеально удовлетворило двойные требования заказчика к испытаниям. Получив протоколы испытаний и образцы заготовок, заказчик вскоре подтвердил готовность к серийному сотрудничеству. В настоящее время данная технология стабильно внедрена на производственной линии заказчика: уровень брака продукции значительно снизился, затраты на переделку, ранее связанные с появлением белесых пятен, практически сведены к нулю, а стабильность поставок получила положительные отзывы от конечных потребителей.
Для нас подобные случаи не редкость в повседневной работе. Применение пассивирующего раствора для нержавеющей стали от «КайМэн» в часовой промышленности уже достигло высокого уровня зрелости, однако состояние заготовок, стандарты испытаний и условия производственных линий у каждого клиента различаются. Только разработка технологического процесса, адаптированного к конкретным проблемам, позволяет действительно помочь клиенту решить реальные производственные задачи. Компания «Каймэн» также неизменно придерживается модели обслуживания, при которой результаты испытаний образцов говорят сами за себя, а сотрудничество начинается только после проверки. В дальнейшем мы будем продолжать отслеживать ход серийного производства у клиента и своевременно оптимизировать детали технологического процесса на основе обратной связи с производственной линии, чтобы обеспечить долгосрочную стабильность производства клиента.